
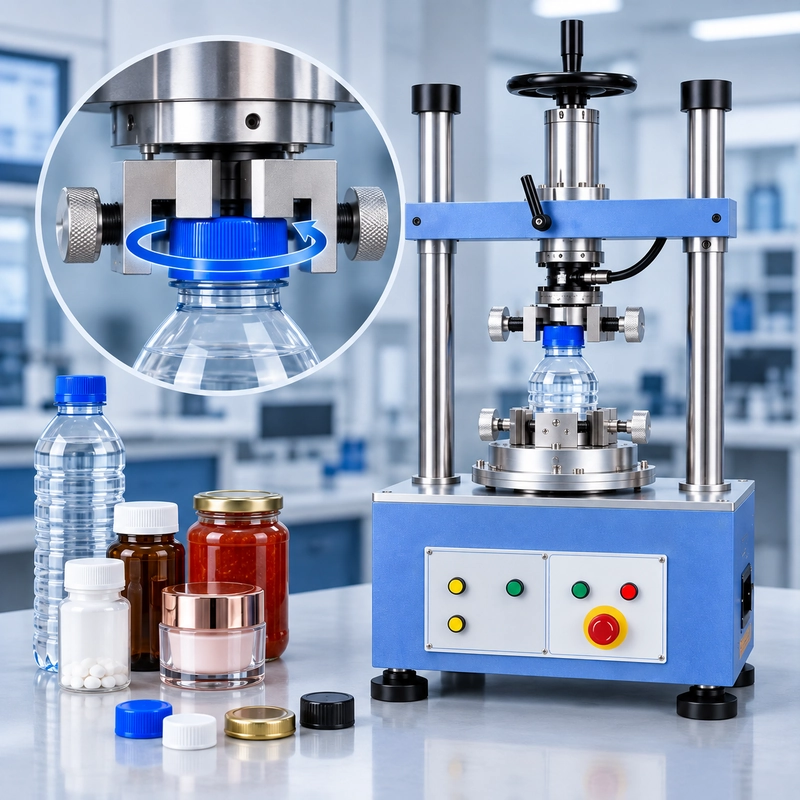
یک درپوش بطری که در 0.80 N·m نصب شود، لزوما نیاز به 0.80 نیوتن متر برای باز شدن ندارد.
بلافاصله پس از استفاده اندازه گیری کنید و ممکن است یک نتیجه بگیرید. اگر ۲۴ ساعت صبر کنید، گشتاور حذف ممکن است متفاوت باشد. لاینر، پوشش بطری، دمای نگهداری، سرعت استفاده یا روش گرفتن را تغییر دهید و نتیجه دوباره تغییر کند.
زیرا گشتاور کپ یک ویژگی ثابت یک بسته نیست.
مهم این است که کدام رویداد مکانیکی را اندازه گیری می کنید—و چه زمانی.
گشتاور کاربردی توصیف می کند که هنگام سفت شدن بسته شدن چه اتفاقی می افتد. گشتاور حذف توصیف می کند که هنگام باز شدن آن چه اتفاقی می افتد. حفظ گشتاور رفتار بسته شدن را پس از یک دوره مشخص یا تاریخچه شرطی سازی بررسی می کند.
همان بطری. همان درپوش. سؤالات متفاوت.
درک این تفاوت ها نقطه شروع یک آزمون گشتاور درپوش بطری مفید است.

تست گشتاور درب بطری واقعا چه چیزی را اندازه گیری می کند
تنظیمات پایه ساده به نظر می رسد.
بطری یا ظرف محدود شده است. درپوش چرخانده می شود. یک حسگر گشتاور مقاومت چرخشی تولید شده در طول رویداد تعریف شده را اندازه گیری می کند.
اما مقدار گشتاور بدون آن رویداد کامل نیست.
این نتیجه را در نظر بگیرید:
0.55 N·m
ممکن است گشتاوری باشد که برای اعمال درپوش استفاده می شود. این می تواند حداکثر گشتاور اندازه گیری شده در هنگام برداشتن باشد. ممکن است نتیجه حذف فوری یا مقداری باشد که پس از ۲۴ ساعت نگهداری اندازه گیری شده است.
همه شرایط مختلف تست را توصیف می کند.
نکته آخر اهمیت دارد زیرا بسته شدن همیشه یک قله تمیز ایجاد نمی کند.
بسته به کلاهک، لاینر، واشر، رزوه ها و روش تست، مقاومت می تواند در طول چرخش تغییر کند.
برای بررسی های معمول تولید، یک مقدار اوج ممکن است کافی باشد. برای تحلیل مهندسی، شکل رویداد نیز ممکن است اهمیت داشته باشد.
گشتاور اعمال شده و گشتاور حذف دو رویداد متفاوت هستند
وسوسه انگیز است که گشتاور حذف را به عنوان گشتاور کاربردی که به عقب می رود در نظر بگیریم.
از نظر مکانیکی، این خیلی ساده است.
بسته شدن رشته پیوسته از یک دنباله عبور
می کند:CAP APPLICATION
↓
THREAD ENGAGEMENT
↓
CLOSURE SEAT
↓
تعامل زمان / ماده / شرطی سازی
↓
CAP REMOVAL
گشتاور کاربردی متعلق به بخش اول آن توالی است.
گشتاور حذف متعلق به آخرین است.
بین آن ها، بسته می تواند تغییر کند.
تعطیلی ممکن است پس از سخت گیری کاهش یابد. لاینر می تواند همچنان فشرده شود یا بنشیند. تماس بین درپوش و پوشش بطری ممکن است تغییر کند. دما می تواند سختی و اصطکاک پلیمر را تغییر دهد. ذخیره سازی می تواند وضعیت مکانیکی بسته را تغییر دهد.
گشتاور حذف صرفا گشتاور اعمال معکوس نیست.
بسته شدن اعمال شده در ۰.۸۰ نیوتن متر ممکن است بعدا به طور قابل توجهی کمتر نیاز داشته باشد یا به شکل دیگری رفتار متفاوتی
داشته باشد.این تفاوت به طور خودکار به معنای معیوب بودن بسته نیست. این بدان معناست که اعمال و حذف آن ها رویدادهای مکانیکی جداگانه ای هستند و باید به همین صورت ارزیابی شوند.
همچنین هیچ قانون جهانی وجود ندارد که گشتاور بالاتر بهتر باشد.
گشتاور کاربردی ناکافی می تواند برای برخی سیستم های بسته شدن مشکل ساز باشد. گشتاور بیش از حد نیز می تواند مشکلاتی ایجاد کند، از جمله باز شدن سخت، تغییر شکل بسته بندی یا مشکلات مرتبط با رزوه.
بازه قابل قبول باید از طراحی بسته، نیاز فرآیند، روش قابل استفاده و مشخصات محصول باشد—نه از هدف گشتاور عمومی.
حفظ گشتاور واقعا چه چیزی به شما می گوید
حفظ گشتاور زمانی مفید می شود که سوال مهندسی دیگر زیر نباشد:
چه گشتاوری اعمال شد؟
but:
بعد از درخواست چه اتفاقی افتاد؟
یک مثال صرفا توضیحی—نه محدودیت مشخصاتی:
اطلاعات مهم این نیست که ۰.۵۵ نیوتن متر «خوب» یا «بد» است.
هیچ چیز در این اعداد به تنهایی این را به ما نمی گوید.
آنچه آن ها نشان می دهند این است که رفتار بسته شدن اندازه گیری شده بین درخواست و حذف بعدی تغییر می کند.
عوامل احتمالی شامل شل سازی پلیمر، فشرده سازی لاینر، نشیدن آب بندی، تعامل رزوه، اصطکاک، دما و تاریخچه ذخیره سازی است.
این باعث می شود time بخشی از شرط آزمون باشد.
نتیجه ای که بلافاصله پس از استفاده اندازه گیری می شود، نباید به طور غیررسمی با نتیجه ای که روز بعد اندازه گیری شده مقایسه شود، گویی شرایط یکسان است.
تاریخچه شرطی سازی باید تعریف شود.
یک اصطلاح هشدار در اینجا نیز اهمیت دارد:
نگهداری گشتاور باید بر اساس روش آزمون یا روش داخلی مربوطه تفسیر شود. این همیشه یک محاسبه درصدی جهانی نیست.
برخی برنامه های آزمایشی بر مقادیر تعریف شده برنامه و حذف بعدی تمرکز دارند. برخی دیگر ممکن است رابطه خود را به شکل متفاوتی محاسبه یا گزارش کنند.
قبل از مقایسه نتایج نگهداری گشتاور بین آزمایشگاه ها، تأمین کنندگان یا سایت های تولید، تأیید کنید که نتیجه چگونه تعریف شده است.

آنچه یک منحنی گشتاور کپ می تواند نشان دهد
یک تکنسین تولید ممکن است فقط به یک شماره نیاز داشته باشد.
مهندسی که مشکل بسته شدن را بررسی می کند ممکن است نیاز داشته باشد ببیند در طول چرخش چه اتفاقی افتاده است.
این ها نیازمندی های داده متفاوتی هستند.
یک تستر گشتاور خودکار cap که قادر به ثبت گشتاور در طول رویداد باشد، می تواند منحنی گشتاور در مقابل چرخش یا زاویه گشتاور ایجاد کند.
یک رویداد حذف ساده شده ممکن است شامل موارد زیر باشد:
INITIAL MOVEMENT
↓
REMOVAL / BREAKAWAY REGION
↓
THREAD / SEAL RESPONSE
↓
RELEASE
شکل دقیق بسته بندی بستگی دارد.
هر کپ دنباله یکسانی تولید نمی کند و هر قله محلی نمایانگر یک رویداد مکانیکی یکسان نیست. بنابراین منحنی باید در چارچوب طراحی بسته تفسیر شود نه اینکه به عنوان اثر انگشت جهانی در نظر گرفته شود.
فرض کنید دو بسته شدن هر دو حداکثر گشتاور حذف 0.60 نیوتن متر تولید کنند.
اولی به یک قله اولیه واضح بالا می رود و سپس به طور روان می چرخد.
دومی به همان اوج می رسد اما در هنگام باز شدن چندین قله نامنظم ایجاد می کند.
گزارش فقط اوج باعث می شود این دو شبیه هم به نظر برسند.
منحنی ها اینطور نیستند.
این اطلاعات اضافی می تواند در مطالعات مقایسه ای، توسعه فیکسچر، بررسی بسته بندی و کارهای شرطی سازی قبل/بعد از آن کمک کند.
اما
اگر مشخصات آزمایش فقط به گشتاور حذف اوج نیاز داشته باشد، افزودن منحنی پیچیده ذاتا آزمون را برتر نمی کند.
خروجی اندازه گیری باید پس از سؤال مهندسی باشد.
حداکثر به شما می گوید چقدر. منحنی کمک می کند نشان دهد چه زمانی اتفاق افتاده.

چرا نتایج گشتاور درپوش بطری متفاوت است
وقتی دو نتیجه گشتاور با هم اختلاف دارند، به راحتی می توان سنسور را مقصر دانست.
گاهی این کار توجیه پذیر است.
اغلب تفاوت مهم تر در جای دیگری از آزمون دیده می شود.
سه متغیر شایسته توجه ویژه هستند:
Timing
یک خازن که بلافاصله پس از استفاده آزمایش شده و یک خازن پس از ۲۴ ساعت آزمایش شده، تاریخچه مکانیکی یکسانی را تجربه نکرده اند.
اگر یک آزمایشگاه بلافاصله اندازه گیری کند و آزمایشگاه دیگر شب را منتظر بماند، مقایسه مقادیر گشتاور حذف ممکن است گمراه کننده باشد حتی اگر هر دو ابزار به درستی کالیبره شده باشند.
رویه باید زمان اندازه گیری گشتاور حذف را مشخص کند.
اگر نمونه ها قبل از آزمایش شرطی شوند، آن تاریخچه نیز باید تعریف شود.
Fixturing
بطری باید ثابت بماند در حالی که درپوش می چرخد.
این واضح به نظر می رسد تا زمانی که ظرف نازک، انعطاف پذیر، مخروطی، شکل غیرمعمول یا سطح بسیار کمی برای گیره زدن داشته باشد.
اگر خیلی کم گیره بزنید، بطری ممکن است لیز بخورد.
اگر بیش از حد محکم ببندید، بطری ممکن است تغییر شکل دهد.
در هر دو حالت، تستر ممکن است همچنان یک عدد تمیز تولید کند.
همین مشکل در تعطیلی نیز وجود دارد.
اگر چراغ بالایی سر بخورد، چرخش فرمان داده شده به درستی به درپوش منتقل نمی شود. اگر چراغ دچار تغییر شکل یا آسیب به درپوش شود، می تواند رویداد اندازه گیری شده را تغییر دهد.
داده پاک لزوما داده معتبر نیست.
Rotational Speed
سرعت شرایط دیگری است که حتی اگر بر نحوه تولید اندازه گیری تأثیر بگذارد، می تواند از گزارش تست حذف شود.
یک اپراتور ممکن است به آرامی یک کپ را بردارد. یکی دیگر ممکن است آن را خیلی سریع تر بچرخاند.
با تست دستی، حذف کامل این تفاوت دشوار است.
یک سیستم خودکار می تواند حرکت چرخشی را به طور مداوم تر کنترل کند وقتی که روش به آن نیاز دارد.
این به این معنا نیست که یک سرعت جهانی برای هر تست گشتاور درپوش بطری درست است. شرایط مناسب باید از روش یا روش آزمایش مربوطه حاصل شود.
Alignment and sample Condition
محور چرخشی بسته باید به درستی با سیستم تست هم راستا شود.
چرخش خارج از محور می تواند بارگذاری ناخواسته یا تماس نامنظم با چراغ ایجاد کند.
sample condition هم اهمیت دارد. دما، وضعیت ماده، وضعیت لاینر، رطوبت، تاریخچه ذخیره سازی و تغییرات تولید می توانند بر پاسخ مکانیکی تأثیر بگذارند.
اگر نمونه ها مقایسه شوند، آن شرایط نیز باید قابل مقایسه باشند.

معنای گشتاور درپوش در کاربردهای واقعی بسته بندی
اصل اندازه گیری در صنایع بسته بندی مشابه است.
دلیل اندازه گیری آن این نیست.
غذا و نوشیدنی: یافتن تعادل عملی
برای بطری های نوشیدنی، شیشه ها، سس ها، روغن های خوراکی و سایر بسته بندی های غذایی، گشتاور بسته بندی اغلب بخشی از کنترل فرآیند و ارزیابی بسته بندی است.
مسئله مهندسی یک تعادل است.
بسته بندی باید به درستی با کانتینر و سیستم آب بندی تعامل داشته باشد، در حالی که بسته نهایی نیز باید رفتار مناسب باز شدن داشته باشد.
داده های گشتاورداده های گشتاور می توانند به مقایسه شرایط درپوش، دسته های تولید، پیکربندی های بسته شدن، شرایط ذخیره سازی یا تغییرات تأمین کننده کمک کنند.
کاری که به تنهایی نمی تواند انجام دهد، اثبات یکپارچگی مهر و موم است.
یک بسته شدن می تواند نیاز به گشتاور مورد نیاز را برآورده کند و همچنان نیاز به ارزیابی جداگانه نشت، آب بندی یا یکپارچگی بسته بندی دارد.
گشتاور کلاهک یک بخش از عملکرد بسته است—نه جایگزین سایر تست های بسته ای.
بسته بندی دارویی: کنترل و مستندسازی
بسته بندی دارویی ممکن است تأکید بیشتری بر روش های کنترل شده، تکرارپذیری، قابلیت ردیابی و نیازهای خاص بسته بندی داشته باشد.
گشتاور اعمال و حذف می تواند اطلاعات مکانیکی مفیدی برای بطری های دارویی رزوه دار و سایر سیستم های بسته شدن فراهم کند.
بسته شدن های ویژه نیاز به تفسیر دقیق تری دارند.
برای مثال، داده های گشتاور می توانند برای برخی مکانیزم های بسته شدن مقاومت در برابر کودک یا تحقیقات مهندسی مرتبط باشند، اما:
یک نتیجه گشتاور به تنهایی عملکرد بسته های مقاوم در برابر کودک را اثبات نمی کند.
الزامات مقرراتی، عملکرد بسته، داروکوپی، مشتری یا الزامات داخلی قابل اجرا همچنان باید رعایت شوند.
لوازم آرایشی و بسته بندی خانگی: تجهیزات تبدیل به چالش می شود
ظروف آرایشی، محصولات مراقبت شخصی، درب پمپ ها و بسته بندی های شیمیایی خانگی اغلب مشکل متفاوتی ایجاد می کنند.
گشتاور مورد انتظار ممکن است ساده باشد.
نگه داشتن صحیح محصول ممکن است درست نباشد.
سطوح تزئینی، ظروف مخروطی، هندسه نامنظم، دیوارهای نازک، درپوش های صاف و فضاهای کوچک برای گرفتن می توانند یک چراغ استاندارد را نامناسب کنند.
برای این بسته ها، طراحی چراغ می تواند به اندازه خود محدوده گشتاور اهمیت پیدا کند.

روش های ASTM برای آزمون گشتاور بسته شدن پیوسته رزوه
هابرای بسته شدن رزوه های پیوسته، دو روش ASTM به ویژه هنگام بحث درباره حفظ گشتاور اهمیت دارند.
ASTM D7860 به اندازه گیری خودکار گشتاور برای حفظ گشتاور با بسته شدن پیوسته رزوه می پردازد.
ASTM D2063/D2063M به رویکرد غیرخودکار مربوطه می پردازد.
این روش ها نباید به عنوان برچسب های عمومی برای هر آزمایش گشتاور بسته شدن در نظر گرفته شوند.
بسته، روند و نتیجه مورد نیاز هنوز باید قبل از انتخاب تجهیزات تأیید شود.
برای بحث دقیق تر درباره روش ها، به موارد زیر مراجعه کنید:
راهنمای تست گشتاور خودکار بسته شدن ASTM D7860
این راهنمای اختصاصی می تواند دامنه روش، توالی آزمایش، حرکت خودکار، داده های گشتاور و ملاحظات تجهیزات را بدون تکرار در اینجا بررسی کند.
دستی یا خودکار: آزمون چقدر کنترل نیاز دارد؟
سؤال مفید این نیست که آیا تست خودکار «بهتر» است یا نه.
این میزان کنترل مورد نیاز روش است.
برای یک بررسی ساده و گاه به گاه حذف پیک، تستر دستی گشتاور خازن ممکن است کاملا مناسب باشد.
آزمایش خودکار زمانی مفیدتر می شود که پروژه نیازمند سرعت کنترل شده، حرکت قابل تکرار به جلو/عقب، توالی های اعمال و حذف، داده های گشتاور در برابر چرخش یا تعداد بیشتر تست های تکراری باشد.
اتوماسیون یک منبع تغییر را کاهش می دهد: حرکت کنترل شده توسط اپراتور.
این روش تراز نامناسب، محدوده نامناسب سنسور، تثبیت نامناسب، شرایط بندی ناسازگار یا تست نادرست تعریف شده را حذف نمی کند.
اتوماسیون کنترل را بهبود می بخشد. این سیستم سیستم بد را نجات نمی دهد.
فیکسچر بخشی از اندازه گیری است
یک تستر گشتاور درپوش بطری تنها بخشی از سیستم اندازه گیری است.
سنسور گشتاور بار چرخشی که به آن می رسد را اندازه گیری می کند.
فیکسچرها تعیین می کنند که این بار چگونه به بسته می رسد.
فیکسچر پایینی باید کانتینر را بدون چرخش ناخواسته یا تغییر شکل بیش از حد مهار کند. چراغ بالایی باید حرکت را به درپوش منتقل کند بدون اینکه بیش از حد لازم لیز بخورد یا هندسه کلاهک تغییر کند.
این باعث می شود انتخاب چراغ یک مسئله مکانیکی باشد، نه صرفا یک بررسی قطر.
یک بطری نازک PET ممکن است به پشتیبانی متفاوتی نسبت به شیشه سخت نیاز داشته باشد.
یک درپوش پلاستیکی با شیارهای عمیق ممکن است به راحتی قابل گرفتن باشد. یک بسته فلزی صاف یا تزئینی ممکن است اینطور نباشد.
یک ظرف آرایشی نامنظم ممکن است حتی زمانی که محدوده گشتاور آن محدود است، نیاز به آرایش نگهداری سفارشی داشته باشد.
یک سیستم گشتاور کامل بسته بهتر است به صورت زیر در نظر گرفته شود:
حسگر گشتاور + چرخش + چراغ بسته شدن + فیکسچر کانتینر + بسته + داده
دستگاه گشتاور را اندازه گیری می کند.
کل تنظیمات تعیین می کند که آیا آن عدد نمایانگر رویداد بسته شدن مورد نظر است یا خیر.

چگونه یک تستر گشتاور کپ را انتخاب کنیم
با بسته شروع کنید.
ظرفیت ماشین نیست.
یک ویال کوچک دارویی، یک بطری نوشیدنی PET و یک ظرف غذای رزوه دار بزرگ ممکن است همگی نیاز به اندازه گیری گشتاور داشته باشند، اما به طور خودکار به همان سنسور، چراغ یا تنظیم حرکتی نیاز ندارند.
اول، گشتاور کاری
بازه انتخاب شده باید با گشتاوری که آزمون واقعا انتظار می رود اندازه گیری کند، مطابقت داشته باشد. ظرفیت حداکثری بسیار بیشتر به طور خودکار مزیت محسوب نمی شود.
بعدی هندسه بسته است.
ارتفاع و قطر بطری بر چراغ مخزن تأثیر می گذارد. قطر درپوش و هندسه سطح بر نصب بسته کننده تأثیر می گذارد. بسته های نامنظم ممکن است نیاز به پشتیبانی سفارشی داشته باشند.
سپس رویداد را تعریف کنید:
Application? حذف؟ هر دو؟ حفظ گشتاور؟
بعد از آن، حرکت را تعریف کنید.
آیا این روش به سرعت چرخش خاصی نیاز دارد؟ یک جهت یا هر دو؟ استفاده کنترل شده و سپس حذف؟ آیا زاویه چرخش یا منحنی گشتاور کامل لازم است؟
در نهایت، داده ها را تعریف کنید.
یک بررسی تولید ممکن است فقط به موارد زیر نیاز داشته باشد:
پیک حذف گشتاور
یک برنامه مهندسی ممکن است نیاز داشته باشد:
گشتاور کاربردی + حذف گشتاور + منحنی گشتاور + مقایسه قبل/بعد
پیکربندی تجهیزات باید مطابق با این الزامات باشد.
قبل از انتخاب تجهیزات چه چیزی ارسال شود
قبل از توصیه یک سیستم، اطلاعات کافی برای درک هر دو بسته و آزمون لازم است.
مفیدترین جزئیات عبارتند از:
- بطری / ظرف: مواد، شکل، عکس ها و نقشه های موجود
- بستن: نوع، قطر کلاهک و هندسه گرفتن
- ابعاد: ارتفاع بطری، قطر و سطوح تجهیزات مرتبط
- گشتاور مورد انتظار: محدوده اعمال و/یا حذف
- روش: ASTM D7860، ASTM D2063/D2063M، مشخصات مشتری یا رویه داخلی
- زمان بندی: حذف فوری، دوره انتظار تعریف شده یا آزمون شرطی
- داده: فقط پیک، مقادیر کاربرد/حذف، یا منحنی گشتاور کامل
نمونه های نماینده به ویژه زمانی مفید هستند که بسته نیاز به یک فیکسچر سفارشی داشته باشد.
این جزئیات اجازه می دهند برد سنسور، چرخش، چراغ و نیازهای داده به صورت همزمان ارزیابی شوند، به جای اینکه تستر را به عنوان یک ابزار مستقل در نظر بگیریم.

