
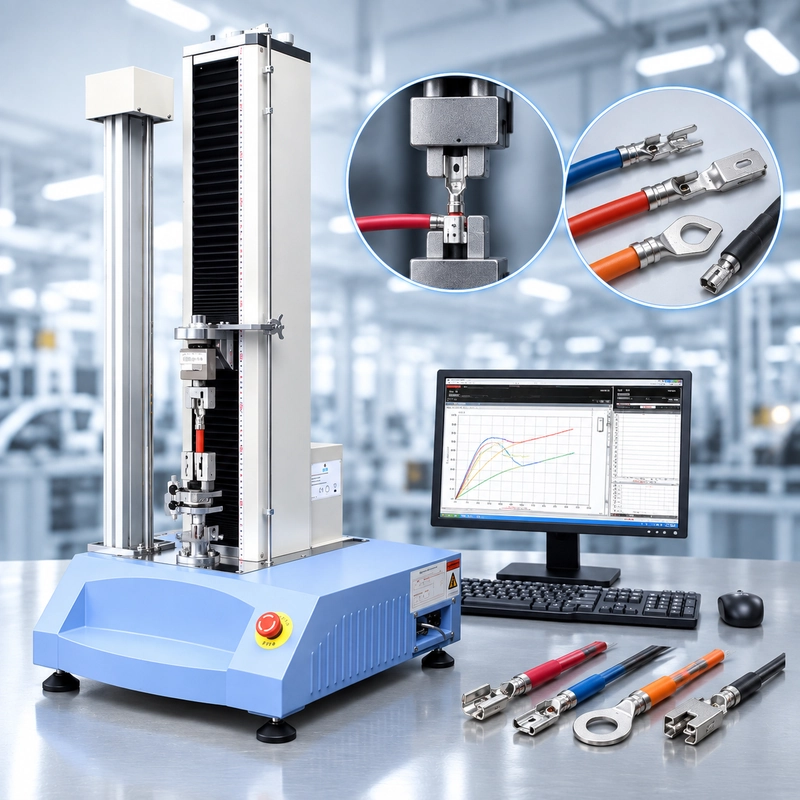
یک تأمین کننده هارنس خودرو به یک ایستگاه نیروی کششی برای سیم های سیگنال 0.35 میلی متر مربع، مدارهای توان 2.5 میلی متر مربع و دوازده خانواده ترمینال نیاز دارد. کنترل کیفیت انتظار دارد روزانه حدود ۴۰۰ تست انجام شود.
در ابتدا، این درخواست شبیه یک درخواست ساده از دستگاه کششی به نظر می رسد.
حداکثر نیرو به راحتی قابل بررسی است. سؤالات سخت تر این است که اطراف دستگاه چه اتفاقی می افتد: چند هندسه ترمینال که اپراتورها باید بارگذاری کنند، نیروهای کشش نرمال آن ها واقعا کجا قرار می گیرند، آیا نمونه ها به طور یکنواخت بین اپراتورها قرار می گیرند و ایستگاه با چه سرعتی می تواند بدون افزودن تغییرات آزمایش، از یک خانواده ترمینال به خانواده دیگر منتقل شود.
به همین دلیل تست کشیدن سیم کشی سیم خودرو نباید حول یک عدد واحد مانند «۵۰۰ نیوتن مورد نیاز» برنامه ریزی شود.
باید بر اساس برنامه
Automotive Harness Pull Force یک آزمون واحد نیست
یک سیم کشی نهایی شامل چندین رابط مکانیکی است که می توان آن ها را کشید.
هادی به یک ترمینال فشرده شده است. ترمینال در یک محفظه کانکتور نگهداری می شود. یک سیم یا کابل ممکن است از یک ویژگی کاهش فشار عبور کند. دو نیمه کانکتور ممکن است نیازهای مشخصی برای اتصال یا جدا شدن داشته باشند.
همه از این ها ممکن است به طور غیررسمی به عنوان «تست کشش» توصیف شوند، اما از نظر مکانیکی متفاوت هستند.
برای تولید هارنس خودرو، تست کشش هادی به ترمینال یکی از کاربردهای رایج کنترل کیفیت است. این مقاله بر محیط تولید تمرکز دارد و نه اینکه هر تست کشیدن کانکتور را به عنوان یک روش یکسان در نظر بگیرد.
اگر نیاز مربوط به مکانیک اتصال یک هادی به ترمینال فردی باشد، راهنمای تست کشیدن کرمپ crimp Pull Guide دقیق تر به چراغ های پرس، برد نیروی کار و رفتار خرابی می پردازد.

Start with the Program Requirement، نه یک جدول نیروی عمومی
یکی از ساده ترین اشتباهات در کنترل کیفیت هارنس این است که با جستجوی مقدار نیروی جهانی شروع کنید.
A quality engineer وارد می شود:
0.5 mm² نیاز به نیروی کشش سیم
و به سرعت جداولی با مقادیر حداقل را پیدا می کند.
این عدد ممکن است مفید به نظر برسد. این به این معنا نیست که باید در برنامه کنترل هارنس ساخته
شده باشد.یک برنامه خودروسازی می تواند توسط نیاز مشتری یا تولیدکننده اصلی، مشخصات سیستم ترمینال، نقشه هارنس، طرح کنترل داخلی یا روش آزمایش قطعات قابل اجرا کنترل شود. نیازی که برای یک خانواده ترمینال استفاده می شود نباید به طور خودکار به خانواده دیگر منتقل شود، زیرا سطح مقطع هادی مشابه است.
IEC 60352-2، برای مثال، اتصالات بدون لحیم شده کرمپ شده را در محدوده تعریف شده خود پوشش می دهد. برنامه های خودروسازی ممکن است از الزامات خاص مشتری، OEM یا صنعت نیز استفاده کنند. بنابراین سند حاکم باید برای اتصال واقعی مورد آزمایش تأیید شود.
یک تفاوت عملی وجود دارد که باید روشن نگه داشت:
روش آزمایش نحوه آزمایش نمونه را تعریف می کند. نیاز محصول تعیین می کند که آن اتصال باید به چه چیزی برسد.
ممکن است از یک سند واحد نیامده باشند.
قبل از پیکربندی ایستگاه نیروی کششی، زنجیره را تعیین کنید:
نیازمندی → برنامه خودرو / مشتری → ترکیب سیم + ترمینال → روش تست قابل استفاده → محدودیت کنترل کیفیت
این امن تر از شروع با یک جدول عمومی اندازه سیم در مقابل نیرو و شروع به عقب است.

یک نتیجه پاس شده هنوز هم می تواند انحراف فرآیند را پنهان کند
تست پول اغلب به عنوان یک تصمیم ساده در نظر گرفته می شود:
PASS / FAIL
این تصمیم ضروری است، اما دنباله ای از نتایج تولید می تواند داستان دوم را بازگو کند.
یک خانواده ترمینال را در نظر بگیرید که معمولا نتایجی مانند:
96 / 98 / 94 / 101 / 97 / 95 N
بعدا، همان فرایند شروع به بازگشت می کند:
91 / 88 / 84 / 81 / 78 / 76 N
فرض کنید، صرفا برای مثال، حداقل مشخص شده 70 N است.
هر نمونه هنوز عبور می کند.
با این حال، این روند به سختی قابل چشم پوشی است.
یک مهندس کیفیت اکنون دلیلی دارد تا قبل از انتظار برای عبور اولین نمونه از حد رد، فرآیند را بررسی کند.
تست pull به تنهایی نمی تواند علت ریشه را شناسایی کند. این شرکت نمی داند که آیا این تغییر ناشی از ارتفاع چین خوردگی، طول نوار، موقعیت هادی ها، رشته های آسیب دیده، تغذیه پایانی، وضعیت ابزار یا تغییر مواد بوده است.
آنچه می تواند نشان دهد این است که خروجی مکانیکی فرآیند جابجا شده است.
یک نتیجه واحد پاسخ می دهد:
آیا این نمونه نیاز را برآورده کرد؟
یک دنباله نتایج می تواند سؤال دیگری را مطرح کند:
آیا این فرایند هنوز به روال معمول خود عمل می کند؟
برای یک خط هارنس خودرو که تعداد زیادی اتصال چین دار تولید می کند، آن سوال دوم می تواند به اندازه تصمیم فردی قبول/رد ارزشمند باشد.

Pull Force وقتی با فرایند کرمپ خوانده شود، منطقی تر است
نباید انتظار داشت نیروی کشش همه چیز را درباره کیفیت کرمپ توضیح دهد.
این یک بررسی مکانیکی مخرب است. این دستگاه به مهندس می گوید اتصال نهایی هنگام بارگذاری چگونه رفتار کرده، اما مستقیما توضیح نمی دهد چرا اتصال اینطور رفتار کرده است.
فرض کنید نیروی کشش متوسط در چندین دسته تولید کاهش یابد. بررسی بعدی ممکن است شامل ارتفاع کرمپ، طول نوار، موقعیت رسانا، وضعیت رشته ها، موقعیت ترمینال و شرایط ابزارآلات باشد.
برعکس، بررسی فرآیند یک بعدی می تواند در محدوده کنترل خود باقی بماند در حالی که روند مکانیکی شروع به حرکت می کند.
هیچ کدام به طور خودکار دیگری را جایگزین
نمی کنند.به همین دلیل داده های نیروی کششی تولید زمانی مفیدتر می شوند که بتوان آن ها را همراه با اطلاعات فرآیند کرمپ مرتبط تفسیر کرد. یک برنامه کنترل پایدار ممکن است آزمایش مکانیکی را با بررسی های ابعادی، بصری و فرآیندی متناسب با برنامه هارنس ترکیب کند.
تست pull یک پنجره به داخل فرایند است، نه کل فرایند.
این همچنین دلیلی است برای حفظ سوابق معنادار آزمون به جای کاهش هر اندازه گیری به یک شاخص سبز PASS.
یک ایستگاه QC، چندین خانواده ترمینال
یک آزمایشگاه توسعه ای که یک ترمینال را آزمایش می کند می تواند همه چیز اطراف آن ترمینال را بهینه کند.
یک کارخانه هارنس مشکل متفاوتی دارد.
همان ایستگاه کنترل کیفیت ممکن است در صبح تماس های کوچک با لوله باز دریافت کند، ترمینال های حلقه ای را در اواخر شیفت و اتصالات برق بزرگ تر از برنامه هارنس دیگری دریافت کند.
فریم کششی لزوما نیازی به تغییر ندارد.
محدودیت ترمینال اغلب این کار را می کند.
یک ترمینال حلقه ای ممکن است با استفاده از یک پین مناسب پیدا شود. یک تماس کوچک ممکن است نیاز به محدودکننده شکاف دار داشته باشد. یک ترمینال تیغه به نگهدارنده ای نیاز دارد که با هندسه اش هماهنگ باشد. اتصالات بزرگ تر ممکن است نیاز به محدودیت متفاوت و دامنه نیروی مفید متفاوتی داشته باشند.
دوازده خانواده ترمینال به طور خودکار به معنای دوازده مجموعه فیکسچر کاملا مستقل نیستند.
در برنامه ریزی فیکسچر، هندسه های ترمینال مشابه می توانند بررسی شوند تا مشخص شود آیا می توانند بدنه فیکسچر، مفهوم محدودیت یا درج قابل تعویض را به اشتراک بگذارند. هدف این نیست که هر محصول را به یک فیکسچر «جهانی» تبدیل کنیم. هدف آن جلوگیری از تعویض غیرضروری در حالی است که هر ترمینال به طور مکرر موقعیت یابی می شود.
این موضوع سوال تجهیزات را از زیر تغییر می دهد:
کدام دستگاه می تواند این ترمینال را بکشد؟
to:
این ایستگاه باید از چند خانواده ترمینال پشتیبانی کند و اپراتورها با چه سرعتی می توانند بدون تغییر شرایط تست بین آن ها جابجا شوند؟
برای یک میز توسعه، چند ثانیه اضافه تنظیم فیکسچر ممکن است اهمیتی نداشته باشد.
با چند صد نمونه در روز، این اتفاق می افتد.

چرا راه اندازی اپراتور نتیجه را تغییر می دهد
اپراتور A ترمینال را کاملا در کنار توقف چراغ قرار
می دهد.اپراتور B نمونه بعدی را کمی جلوتر می گذارد.
یک سیم به صورت عمودی وارد دسته می شود. دیگری با زاویه ای کوچک وارد می شود. یک عملگر یک طول آزاد ثابت باقی می گذارد؛ یکی دیگر هرگاه سیم موجود کوتاه باشد، نزدیک تر به ترمینال می گیرد.
هیچ کدام از این تفاوت ها در کف کارخانه چشمگیر به نظر نمی رسند.
با هم می توانند پراکندگی داده های تست را گسترش دهند.
تکرارپذیری تا حدی ویژگی سیستم اندازه گیری نیرو و تا حدی ویژگی
ترمینال باید بدون ایجاد شرایط خمشی ناخواسته محدود شود. هادی باید محور کشش مورد نظر را دنبال کند. دسته سیمی به نیروی نگه داشتن کافی نیاز دارد تا از لغزش جلوگیری کند بدون اینکه باعث خرابی زودهنگام در فک شود.
برای تست تولید تکراری، چراغ باید به اپراتور کمک کند موقعیت مورد نظر را پیدا کند و صرفا به تجربه تکیه نکند.
این ممکن است به معنای موقعیت نشستن مثبت، شکاف یا اینسرت مناسب، دسترسی آسان تر به اطراف ترمینال یا روشی تکرارپذیر برای تعیین طول سیم آزاد باشد.
وقتی مقدار به طور غیرمنتظره ای پایین ظاهر می شود، نمونه باید قبل از اینکه کسی فرآیند کرمپینگ را تنظیم کند، یک بررسی
داشته باشد.آیا هادی از ترمینال کشیده؟ سیم پاره شد؟ آیا داخل دسته حرکت کرد؟ آیا ترمینال چرخید؟ آیا کشش به وضوح خارج از محور بود؟
مقدار تولید شده توسط لغزش گرفتن یک مسئله تست است، نه نشانه ای از کاهش قدرت تولید.

یک ایستگاه آزمایشی ممکن است بیش از یک برد نیروی مفید داشته باشد
Machine capacity به یک سوال پاسخ می دهد:
آیا فریم می تواند نیروی کافی اعمال کند؟
این به طور کامل به دیگری پاسخ نمی دهد:
آیا این پیکربندی اندازه گیری برای همه چیزهایی که تست می کنیم درست است؟
یک آزمایشگاه هارنس را در نظر بگیرید که چندین خانواده اتصال را پوشش می دهد. فقط برای اهداف برنامه ریزی تجهیزات، محدوده های کاری زیر را تصور کنید:
این ها
فرض کنید بیشتر نمونه های روزانه زیر ۱۵۰ نیوتن قرار می گیرند در حالی که گروه بسیار کوچکتری چندین برابر بالاتر عمل می کند.
انتخاب سیستم اندازه گیری فقط بر اساس بزرگ ترین نمونه می تواند نشان دهد که بیشتر روز کاری دستگاه کجا صرف می شود.
بحث بهتر شامل کمترین نیروی مورد نظر، بازه کاری نرمال برای هر خانواده پایانی، بالاترین نیروی واقعی مورد انتظار و تعداد آزمایش های انجام شده در هر بازه است.
بسته به این گسترش، آزمایشگاه می تواند ارزیابی کند که آیا یک پیکربندی سلول بار مناسب است یا باید بازه های اندازه گیری متفاوتی در نظر گرفته شوند.
ورودی مفید اینجا

با ۵۰۰ آزمایش در روز، مدیریت نمونه بخشی از مشخصات می شود
یک ایستگاه آزمایشی که بیست بار در روز استفاده می شود، می تواند چند قدم ناخوشایند را تحمل کند.
با پانصد تست در روز، همان مراحل به زمان تولید تبدیل می شوند.
یک چرخه کامل بیش از حرکت سر عرضی را شامل می شود:
شناسایی نمونه → ترمینال بارگذاری → گرفتن و تراز کردن سیم → اجرای تست → حذف نمونه → طبقه بندی نتیجه → داده های ثبت
تصور کنید بارگذاری و موقعیت یابی برای هر نمونه ۳۰ ثانیه زمان می برد.
در میان ۵۰۰ تست، این به تنهایی بیش از چهار ساعت مدیریت را نشان می دهد.
فرآیند را فقط ۱۰ ثانیه برای هر نمونه کاهش دهید و تقریبا
به همین دلیل افزایش سرعت تست همیشه مؤثرترین راه برای افزایش توان عملیاتی نیست.
در کنترل کیفیت هارنس با حجم بالا، مزایای عملی ممکن است از دسترسی آسان تر به ترمینال، تعویض سریع تر فیکسچر، موقعیت یابی تکرارپذیر، عملکرد راحت با دسته و کمتر کنترل دستی نتایج حاصل شود.
بهترین تنظیمات تولید لزوما سریع ترین نیست.
این همان سیستمی است که کار غیرضروری را از کل چرخه تست حذف می کند بدون اینکه شرایط آزمون را به خطر بیندازد.

پیکربندی RS-8010A برای کنترل کیفیت هارنس خودرو
در بسیاری از کاربردهای کشیدن سیم کشی خودرو، نیروهای دخیل نسبت به آزمایش کششی سازه ای نسبتا پایین هستند.
The ITM-LAB RS-8010A Servo Control Universal Testing Machine، که در ظرفیت هایی از 50 N تا 5 kN در دسترس است، بنابراین پلتفرمی برای ارزیابی بسیاری از ترمینال ها و نیروی کشش مهار است کاربردها.
با این حال، مشخص کردن مدل ماشین به تنهایی سیستم تست را تعریف نمی کند.
برای کاربرد هادی به ترمینال، پیکربندی ممکن است یک سلول بار مناسب را با یک دسته سیمی و محدودکننده ای متناسب با هندسه ترمینال ترکیب کند. فضای آزمایش و سفر موجود نیز باید متناسب با نمونه باشد.
در جایی که چندین خانواده ترمینال یک ایستگاه را به اشتراک می گذارند، دسترسی به چراغ ها و تغییر آن باید همزمان با برد نیرو در نظر گرفته شود.
داده های مورد نیاز نیز می توانند متفاوت باشند.
یک ایستگاه تولیدی ممکن است عمدتا به اطلاعات نیروی اوج و قبول/رد نیاز داشته باشد. کارهای توسعه، اعتبارسنجی فرآیند یا عیب یابی ممکن است از حفظ منحنی جابجایی نیرو و رفتار مشاهده شده شکست بهره مند شوند.
برای مثال:
ترمینال A — 96 N — PASS — خروجی هادی
حاوی اطلاعات تشخیصی بیشتری از:
Terminal A — PASS
این به این معنا نیست که هر خط هارنس به یک سیستم داده پیچیده نیاز دارد. این بدان معناست که خروجی مورد نیاز باید قبل از پیکربندی ایستگاه تعریف شود.
برای یک ایستگاه کنترل کیفیت با نیروی کم، RS-8010A را می توان همراه با روش
A Real Automotive Harness RFQ
این درخواست را در نظر بگیرید:
اطلاعات کافی برای درک کاربرد وجود دارد.
هنوز اطلاعات کافی برای پیکربندی صحیح ایستگاه وجود ندارد.
سند مفید بعدی اغلب مشخصات ماشین دیگری نیست.
این list است.
اکنون بحث تجهیزات بسیار ملموس تر می شود.
اگر بیشتر خانواده های پایانی رفتار نیروی پایین مشابهی داشته باشند در حالی که تنها تعداد کمی به نیروهای بسیار بالاتری نیاز دارند، استراتژی سلول بار را می توان حول آن توزیع ارزیابی کرد.
اگر چندین ترمینال هندسه مشابهی داشته باشند، استراتژی محدودیت می تواند برای یافتن قطعات مشترک یا درج های قابل تعویض بازبینی شود.
و اگر انتظار می رود ایستگاه روزانه ۵۰۰ نمونه را پردازش کند، بارگذاری، تعویض تجهیزات و مدیریت داده ها به بخش های قابل اندازه گیری پروژه تبدیل می شوند.
این اطلاعات برای انتقال از یک تستر کششی عمومی به یک ایستگاه تست تولیدی مفید است.
قبل از درخواست سیستم کشش هارنس چه چیزی ارسال شود
برای یک پروژه جدید هارنس خودرو، اطلاعاتی را ارائه دهید که کاربرد تولید را تعریف می کند، نه فقط حداکثر ظرفیت ماشین.
مفیدترین ورودی ها عبارتند از:
- اندازه سیم و نوع هادی ها؛
- terminal part numbers;
- نقشه های ترمینال یا نمونه های نهایی؛
- نیازهای قابل تطبیق مشتری/OEM/محصول;
- روش آزمون قابل اجرا;
- minimum specified force;
- محدوده واقعی نیروی کار مورد انتظار؛
- need test speed;
- تعداد خانواده های ترمینال؛
- تست تقریبی در روز؛
- خروجی تست و قابلیت ردیابی مورد نیاز.
اگر چندین ترمینال ایستگاه را به اشتراک بگذارند، یک صفحه گسترده با فهرست شماره قطعه ترمینال، اندازه سیم، حداقل مشخص شده، نیروی کار مورد انتظار و مقدار روزانه بسیار مفید است.
ترمینال های فیزیکی یا نمونه های نهایی کرمپ هنگام ارزیابی محدودیت ارزشمند هستند. هندسه فیکسچر را نمی توان به طور قابل اعتماد تنها بر اساس مقدار نیرو تعیین کرد.
Automotive Wire Harness Pull Force Test System Selection Programmap

سوالات متداول تست نیروی کشش سیم خودرو
چه تست های نیروی کششی برای سیم های خودرو استفاده می شود؟
"نیروی کشش" می تواند به چندین رابط مکانیکی اشاره داشته باشد، از جمله مقاومت چین رسانا به ترمینال، نگهداری ترمینال در محفظه کانکتور و تست تخلیه کرنش یا تست بیرون کشیدن مونتاژ. نیروی اتصال یا جداسازی کانکتور نیز از نظر مکانیکی متفاوت است.
بنابراین رابط باید قبل از انتخاب چراغ یا روش تست شناسایی شود.
آیا تست کشیدن سیم کشی همان تست کشیدن سیم است؟
Not nelelyly.
یک تست کشیدن کرمپ به طور خاص اتصال هادی به ترمینال را بارگذاری می کند. تست کشیدن سیم کشی دسته سیم توصیفی گسترده تر است و می تواند شامل رابط های مکانیکی دیگر در مجموعه نیز باشد.
برای کنترل کیفیت کرمپ تولید، اتصال هادی به ترمینال معمولا رابط مورد نظر است.
یک ترمینال خودرو باید چه مقدار نیروی کشش را تحمل کند؟
هیچ مقدار نیروی واحدی وجود ندارد که برای هر ترمینال خودرو با اندازه سیم مشخص اعمال شود.
الزام پذیرش باید از مشخصات حاکم بر برنامه واقعی هادی هادی، ترمینال و هارنس تأمین شود. یک جدول نیرو آنلاین عمومی نباید بدون تأیید کاربرد آن جایگزین آن شود.
آیا می توان از نیروی کشش برای پایش کیفیت کرمپ استفاده کرد؟
بله، داده های نیروی کششی می توانند اطلاعات مکانیکی مفیدی در کنترل کیفیت ارائه دهند و ممکن است تغییرات رفتار فرآیند را در طول زمان نشان دهند.
این به تنهایی علت اصلی تغییر را شناسایی نمی کند. روندهای غیرمنتظره ممکن است همراه با ارتفاع کرمپ، موقعیت هادی هادی، وضعیت رشته ها، موقعیت ترمینال، وضعیت ابزار و سایر اطلاعات مرتبط فرآیند مورد بررسی قرار گیرند.
چرا اپراتورهای مختلف گاهی نتایج نیروی کششی متفاوتی دریافت می کنند؟
تفاوت در جایگاه ترمینال، موقعیت سیم گریپ، طول نمونه آزاد، چرخش ترمینال و تراز محور کششی می تواند باعث تغییر شود.
یک چراغ تولیدی باید موقعیت نمونه مورد نظر را تا حد امکان قابل تکرار کند تا نتیجه کمتر به تکنیک فردی اپراتور وابسته باشد.
چطور باید یک سلول بار برای تست کشیدن هارنس خودرو انتخاب کنم؟
با بازه نیروی کاری واقعی مورد انتظار شروع کنید، نه فقط با حداقل مقدار پذیرش یا حداکثر ظرفیت فریم.
برای ایستگاهی که چندین خانواده ترمینال را پوشش می دهد، محدوده نیروی مورد انتظار و مقدار روزانه هر خانواده را نقشه برداری کنید. این موضوع به تعیین محل انجام بیشتر اندازه گیری ها و اینکه آیا یک بازه سلول بار برای کل برنامه مناسب است یا خیر، کمک می کند.
برای انتخاب دستگاه تست کشیدن سیم کشی خودرو چه اطلاعاتی لازم است؟
اندازه سیم ها، نوع هادی ها، شماره قطعات ترمینال یا نقشه ها، الزامات آزمایش مربوطه، نیروهای حداقل مشخص شده، بازه های نیروی واقعی مورد انتظار، سرعت آزمایش، تعداد خانواده های ترمینال و حجم نمونه روزانه را ارائه دهید.
نمونه های کرمپ نهایی به ویژه زمانی مفید هستند که نیاز به ارزیابی چراغ ترمینال داشته باشد.
Building a Better Harness QC Station
آسان ترین بخش پروژه کشش سیم کشی خودرو اغلب تأیید ظرفیت کافی قاب کششی است.
جزئیات تولید تعیین می کند که آیا ایستگاه پس از صدها نمونه، چندین تغییر ترمینال و چندین اپراتور همچنان به خوبی کار خواهد کرد یا خیر.
یک سیستم مفید باید خانواده های ترمینال در حال تولید را در خود جای دهد، محل وقوع نیروهای کشش واقعی آن ها را اندازه گیری کند، نمونه ها را به طور مداوم نگه دارد و حجم نمونه مورد نیاز را بدون تبدیل بارگذاری نمونه به گلوگاه حرکت دهد.
داده های حاصل نیز باید مفید باشند. یک نتیجه PASS واحد یک نمونه را تأیید می کند. روند متغیر نیروی کشش می تواند به تیم کیفیت دلیلی زودتر برای بررسی فرآیند تولید بدهد.
برای بسیاری از کاربردهای ترمینال خودرویی با نیروی پایین، the ITM-LAB RS-8010A، در دسترس از 50 N تا 5 kN، می تواند به عنوان سکوی آزمایش عمل کند. پیکربندی نهایی همچنان به سلول بار، دسته سیمی، محدودیت ترمینال، فضای تست موجود، روش آزمایش قابل استفاده و روند کاری تولید بستگی دارد.
اگر قصد دارید یک ایستگاه کنترل کیفیت با هارنس خودرو طراحی کنید، فهرست ترمینال، محدوده اندازه سیم، نقشه های ترمینال یا نمونه های نهایی، الزامات حاکم، محدوده نیروی کشش مورد انتظار و تست های روزانه خود را برای ITM-LAB ارسال کنید.
با این جزئیات، ITM-LAB می تواند محدوده سلول بارگذاری
