
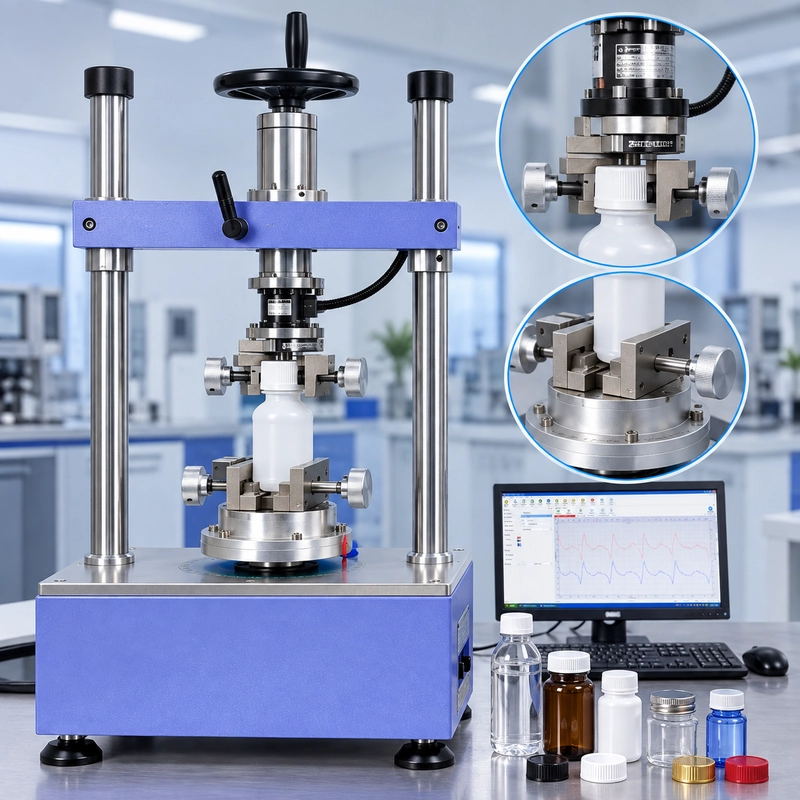
برای چند بطری، تست گشتاور بسته شدن دستی می تواند آسان تر باشد.
هیچ فیکسچر خودکاری برای پیکربندی وجود ندارد. نیازی به تنظیم گرفتن های بالا و پایین نیست. اپراتور بسته را در موقعیت قرار می دهد، برداشتن را انجام می دهد، گشتاور را می خواند و به نمونه بعدی می رود.
پس چرا ASTM روش جداگانه ای برای تست خودکار گشتاور بسته شدن دارد؟
زیرا راحتی و کنترل اندازه گیری یکسان نیستند.
ASTM D2063/D2063M-24 از تجهیزات تست گشتاور دستی غیرخودکار استفاده می کند. ASTM D7860-14(2022) از تجهیزات گشتاور خودکار مبتنی بر مبدل استفاده می کند که با سرعت چرخشی مشخص یا رمپ گشتاور شناخته شده کار می کنند. هر دو به حفظ گشتاور در سیستم های بستن رزوه پیوسته یا محفظه می پردازند، اما فرآیند حذف را به شکل متفاوتی کنترل می کنند.
برای مهندسی که بین این دو انتخاب می کند، سؤال مفید این نیست:
کدام روش پیشرفته تر است؟
It:
این آزمون واقعا چقدر کنترل نیاز دارد؟
ASTM D2063 در مقابل ASTM D7860: تفاوت عملی
ASTM D2063/D2063M-24 به طور خاص یک روش غیر خودکار (دستی) است. ASTM تجهیزات اندازه گیری را به صورت متر گشتاور فنری غیرخودکار با نمایشگر صفحه ای یا دیجیتال، یا آچار گشتاور توصیف می کند. روش فعلی به طور کمی گشتاور حذف را برای بسته شدن رزوه های پیوسته تحت شرایط محیطی از پیش تعیین شده در طول زمان اندازه گیری می کند.
ASTM D7860-14(2022) در مقایسه، یک متر گشتاور مبتنی بر مبدل تورک متر خودکار مبتنی بر مبدل که در سرعت چرخشی شناخته شده یا رمپ گشتاور شناخته شده کار می کند، مشخص می کند. این سیستم شامل سیستم های بسته شدن رزوه پیوسته با مقاومت در برابر کودک و غیرمقاوم در برابر کودک است و برای اندازه گیری گشتاور خشک طراحی شده است.
یک نکته ارزش دارد فورا بیان شود:
ASTM D7860 صرفا «جایگزین جدیدتر» ASTM D2063 نیست.
ASTM هر دو را به عنوان استانداردهای فعال فهرست کرده است. D2063/D2063M در سال ۲۰۲۴ به روزرسانی شدند؛ D7860 در حال حاضر بازتأیید استاندارد ۲۰۱۴ در سال ۲۰۲۲ است.

گشتاور کاربردی گشتاور حذف نیست
"قبل از مقایسه تجهیزات، بهتر است سه اصطلاح که اغلب با هم مخلوط می شوند را جدا کنید.
گشتاور اعمال شده گشتاوری است که برای سفت کردن بسته شدن استفاده می شود.
گشتاور حذف زمانی اندازه گیری می شود که آن بسته شدن بعدا باز شود.
نگهداری گشتاور نحوه رفتار سیستم کانتینر/بسته بین این رویدادها را توصیف می کند.
ASTM D2063 ارزیابی سیستم های بستن/کانتینر با رزوه پیوسته را تحت شرایط کنترل شده ای که گشتاور کاربرد مشخص است توصیف می کند. ASTM D7860 نیز به طور مشابه ویژگی های حفظ گشتاور را تحت شرایط تعریف شده پوشش می دهد.
یک آزمون توسعه توضیحی را در نظر بگیرید:
این مقادیر فقط نمونه هستند. این ها محدودیت های پذیرش ASTM نیستند.
این واقعیت که بسته شدن در ۰.۸۰ نیوتن متر اعمال شده به این معنا نیست که بعدا باید به ۰.۸۰ نیوتن متر برای حذف نیاز داشته باشد.
پس از استفاده، بستن، رزوه، پوشش داخلی یا آب بندی، پوشش ظرف، مواد بسته بندی، زمان و مواجهه محیطی یک سیستم مکانیکی را تشکیل می دهد. تغییرات در این سیستم می تواند بر گشتاور حذف بعدی تأثیر بگذارد.
به همین دلیل شرط تست باید همراه با شماره مستند شود.
گشتاور حذف 0.58 نیوتن متر بلافاصله پس از اعمال و 0.58 نیوتن متر پس از دوره شرطی سازی مشخص ممکن است روی صفحه گسترده یکسان به نظر برسد، اما این دو نمایانگر همان شرایط آزمون نیستند.
و مقدار حذف پایین تر به طور خودکار شکست محسوب نمی شود.
پذیرش باید از مشخصات محصول مربوطه، نیاز مشتری، پروتکل اعتبارسنجی یا معیارهای تعریف شده دیگر ناشی شود—نه از محدودیت گشتاور جهانی ASTM اختراع شده.

وقتی گشتاور حذف به صورت دستی اندازه گیری می شود، چه چیزی تغییر می کند؟
تست دستی گشتاور یک مزیت آشکار دارد:
این ساده است.
برای یک دسته کوچک از بطری های معمولی، اپراتور می تواند ظرف را قرار دهد، دستگاه اندازه گیری را فعال کند، حذف را انجام دهد و نتیجه را بدون پیکربندی یک چراغ خودکار برای هر هندسه بسته جدید ثبت کند.
این سادگی در یک آزمایشگاه واقعی اهمیت دارد.
اما اپراتور همچنین بخشی از فرآیند اندازه گیری است.
اگر دو تکنسین درپوش های ظاهرا یکسان را حذف کنند، تفاوت ها می تواند از نحوه شروع چرخش، نرمی چرخاندن بسته، جابجایی بسته و تراز آن ها ایجاد شود.
این موضوع آزمایش دستی را غیرقابل اعتماد نمی کند.
این یعنی روش و تکنیک اپراتور اهمیت دارند.
محدودیت فیکسچر هنوز اهمیت دارد
حتی یک تست دستی نیز نیاز دارد که بسته به اندازه کافی پایدار باقی بماند تا اندازه گیری معناداری انجام شود.
محدودیت کم باعث چرخش بطری می شود.
محدودیت بیش از حد می تواند مشکل متفاوتی ایجاد کند.
برای مثال، یک ظرف پلاستیکی دیواره نازک ممکن است اگر به شدت گیره زده شود تغییر شکل دهد. ممکن است بطری دیگر دقیقا همان هندسه ای را که قبل از قرار دادن در چراغ داشت، نداشته باشد.
هدف صحیح بنابراین این نیست:
تا جایی که می توانید محکم گیره بزنید.
It:
جلوگیری از حرکت ناخواسته بدون تغییر اساسی بسته.
همین اصل برای همسویی نیز صدق می کند. یک شماره دیجیتال تمیز ثابت نمی کند که بسته به درستی قرار گرفته است.
اگر تست دستی گشتاور آسان تر است، چرا باید آن را خودکار کرد؟
اینجاست که تمایز بین D2063 و D7860 کاربردی تر می شود.
برای پنج بررسی روتین بطری، تست دستی ممکن است واقعا رویکرد عملی تری باشد.
یک سیستم خودکار آماده سازی اضافی دارد:
کانتینر باید مهار شود، بستن باید به درستی با فیکسچر بالایی درگیر شود، محورهای چرخشی باید هم راستا باشند و هندسه بسته بندی جدید ممکن است نیاز به تنظیم فیکسچر داشته باشد.
اگر راه اندازی بیشتر از کل تست دستی طول بکشد، اتوماسیون این کار خاص را راحت تر نکرده است.
پس دلیل خودکارسازی لزوما بارگذاری سریع تر نمونه ها نیست.
این control پس از شروع آزمایش است.
تصور کنید یک برنامه توسعه با ۱۰۰ نمونه در چندین طرح بسته شدن و دوره شرطی سازی.
در تست دستی، عمل حذف باید ۱۰۰ بار توسط اپراتور تکرار شود.
با سیستم خودکار، نمونه ها همچنان باید به درستی بارگذاری شوند، اما شرایط چرخشی بعدی می تواند توسط ماشین تعریف شود.
ASTM D7860 به طور خاص یک متر گشتاور مبتنی بر ترانسدیوسر خودکار را توصیف می کند که با سرعت چرخشی شناخته شده یا رمپ گشتاور شناخته شده کار می کند.
این زمانی مفید می شود که سؤال مهندسی از زیر:
"چه گشتاوری لازم است تا این بطری را باز کنید؟"
to:
"آیا می توان این بسته ها را تحت شرایط حذف کنترل شده مداوم مقایسه کرد؟"
تست دستی و خودکار مسائل عملی مختلف را حل
می کنندنکته این نیست که تست خودکار همیشه بهتر است.
این دو رویکرد بخش های مختلف آزمون را بهینه
می کنند.برای کنترل اندازه گیری اتوماسیون را انتخاب کنید—نه فقط به این دلیل که اتوماسیون پیشرفته تر به نظر می رسد.
آنچه اتوماسیون واقعا تحت ASTM D7860 کنترل می کند
وقتی نمونه به درستی نصب شد، اتوماسیون یک متغیر مهم را از فرآیند حذف می کند: اپراتور دیگر نیازی به بازتولید دستی حرکت چرخشی برای هر آزمایش ندارد.
دستگاه می تواند چرخش را طبق شرایط برنامه ریزی شده خود انجام دهد در حالی که مبدل پاسخ گشتاور را اندازه گیری
می کند.برای کارهای مهندسی تطبیقی، این می تواند بازتولید ورودی مکانیکی را از نمونه ای به نمونه دیگر آسان تر کند.
اما اتوماسیون تنظیمات بد را درست نمی کند.
بطری ای که به اشتباه گیره شده باشد، باز هم به اشتباه گیره زده می شود.
درپوش هایی که در چراغ بالایی قرار می گیرند، همچنان یک رویداد مکانیکی نامعتبر ایجاد می کنند.
بسته ای که به طور نامناسب تنظیم شده باشد، به دلیل موتوردار بودن چرخش هم راستا نمی شود.
و سنسوری با محدوده اندازه گیری نامناسب همچنان سنسور اشتباهی باقی می ماند.
راه بهتر برای فکر کردن به تست خودکار گشتاور این است:
automation حرکت را کنترل می کند؛ فیکسچر و تنظیمات تعیین می کنند که آیا حرکت به درستی به DUT منتقل شده است یا خیر.
این تمایز به ویژه هنگام انتخاب تجهیزات اهمیت دارد.
Same Closure. فرآیند اندازه گیری متفاوت.
فرض کنید یک آزمایشگاه بسته بندی بخواهد سه طرح بسته بندی را پس از ۱ روز، ۷ روز و ۱۴ روز شرطی سازی مقایسه کند.
آزمایشگاه صرفا نه عدد جمع آوری نمی کند.
این مقایسه رفتار مکانیکی در شرایط مختلف است.
با رویکرد دستی، تکنیک اپراتور به یکی از متغیرهایی تبدیل می شود که باید از طریق فرایند کنترل شود.
با رویکرد خودکار، آزمایشگاه زمان بیشتری را صرف پیکربندی نمونه و تجهیزات می کند، اما در طول اندازه گیری کنترل بیشتری بر وضعیت چرخش به دست می آورد.
هیچ یک از این روش ها نیاز به تمرین خوب آزمون را از بین نمی برد.
آن ها فقط کنترل را در مکان های مختلف قرار می دهند.

جایی که تست گشتاور بسته شدن اشتباه پیش می آید
برخی از مشکل سازترین خطاها اعداد کاملا قابل باوری تولید می کنند.
این است که تشخیص آن ها را دشوار می کند.
Fixture slippage
اگر بسته شدن داخل فیکسچر بالایی لیز بخورد یا کانتینر در فیکسچر پایینی بچرخد، بخشی از چرخش دستوری در رابط فیکسچر رخ می دهد نه رزوه های بستن.
دستگاه همچنان می تواند گشتاور را نمایش دهد.
این به معنای اندازه گیری صحیح رویداد مکانیکی مورد نظر نیست.
گیره زدن بیش از حد کانتینر
افزایش نیروی گیره می تواند حرکت را متوقف کند، اما همچنین می تواند بسته بندی انعطاف پذیر را تغییر شکل دهد.
یک فیکسچر باید کانتینر را محدود کند—نه اینکه آن را بازطراحی کند.
Off-axis alignment
محور بسته، محور بسته و محور اندازه گیری باید یک سیستم چرخشی معقول را تشکیل دهند.
عدم هم راستایی می تواند بار مکانیکی ناخواسته ای را وارد کند که قرار است اندازه گیری گشتاور باشد.
حرکت دستی ناسازگار
این موضوع به ویژه زمانی اهمیت دارد که نتایج پراکندگی بیشتری نسبت به حد انتظار نشان دهند.
قبل از نتیجه گیری که بسته شدن ناسازگار است، بررسی کنید که آیا خود اقدام حذف به طور مداوم بازتولید می شود یا خیر.
محدوده سنسور اشتباه
یک اشتباه رایج در انتخاب تجهیزات، انتخاب فقط بر اساس حداکثر ظرفیت است.
فرض کنید گشتاور حذف معمولی نسبتا پایین است اما سنسور انتخاب شده برد کامل بسیار بزرگی دارد.
سیستم ممکن است از نظر فنی رویداد را پوشش دهد اما به اندازه گیری مورد نظر تطابق نداشته باشد.
سؤال بهتر این است:
نمونه ها واقعا چه دامنه گشتاور تولید خواهند کرد؟
شرطی سازی ناسازگار
حفظ گشتاور به طور صریح با شرایط محیطی در طول زمان در هر دو روش ASTM مرتبط است. اگر نمونه ها تاریخچه شرطی سازی معادل نداشته باشند، آزمون بیش از رفتار بسته شدن را مقایسه می کند.

با روش مورد نیاز شروع کنید—سپس حجم آزمایش را در نظر بگیرید
راحتی تجهیزات نباید استاندارد را تعیین کند.
اگر مشخصات مشتری، پروتکل اعتبارسنجی، نقشه کشی یا رویه داخلی نیازمند ASTM D2063/D2063M باشد، آن الزام اولویت دارد.
به همین ترتیب، اگر ASTM D7860 مشخص شده باشد، جایگزینی اندازه گیری دستی صرفا به دلیل آسان تر بودن، روش خودکار توصیف شده در استاندارد را بازتولید نمی کند.
جایی که روش غیر از پیش تعیین شده" باشد، تصمیم عملی جالب تر می شود.
Ask:
چند نمونه در حال آزمایش هستند؟
هندسه بسته ها چقدر تغییر می کند؟
آیا حرکت حذف دستی تولید شده برای هدف مهندسی قابل قبول است؟
آیا مطالعه به سرعت چرخشی مشخص یا افزایش گشتاور نیاز دارد؟
استقلال اپراتور چقدر اهمیت دارد؟
آیا هدف یک بررسی گشتاور روتین است یا مطالعه مقایسه ای کنترل شده؟
این سوالات درباره تجهیزات مناسب بسیار بیشتر از کلمه «خودکار» به شما می گویند.
بسته شدن های مقاوم در برابر کودک نیاز به توجه جداگانه دارند
فرض نکنید که D2063 و D7860 دامنه بسته شدن یکسانی دارند.
ASTM D7860 به طور صریح روش هایی را برای بستن های پیوسته نخ مقاوم در برابر کودک و همچنین غیرمقاوم به کودک تعریف می کند. بخش اهمیت و کاربرد آن همچنین سیستم های غیرمقاوم در برابر فرزند با نیروی رو به پایین صفر را از سیستم های CR تعریف شده با فشار به پایین و چرخش که گشتاور کاربردی و نیروی رو به پایین شناخته شده اند، متمایز می کند.
این یک مسئله مهم تجهیزات است.
برای بسته شدن معمولی، نیروی محوری ناخواسته می تواند شرایط آزمایشی مورد نظر را آلوده کند.
برای پیکربندی تعریف شده هل دادن به پایین و چرخش، نیروی محوری می تواند بخشی از رویداد مکانیکی مورد نیاز باشد.
پس قبل از بحث درباره محدوده گشتاور یا فیکسچرها، مکانیزم بسته شدن را مشخص کنید.
پیکربندی یک تستر گشتاور خودکار بسته
شدنبرای کاربردهایی که تست خودکار مناسب است، انتخاب دستگاه فقط بر اساس حداکثر ظرفیت گشتاور اشتباه است.
برای سیستمی مانند ITM-LAB RS-6300D، معمولا با بسته واقعی و نیاز تست شروع می کنیم.
1. برد گشتاور مورد انتظار
گشتاور کاربردی مورد انتظار و گشتاور حذف را در صورت امکان ارائه دهید.
حسگر باید بیشترین تغییرات رویداد و محصول مورد انتظار را پوشش دهد، اما همچنین باید به طور مناسب با بازه کاری نرمال مطابقت داده شود.
بزرگ تر بودن به طور خودکار بهتر نیست.
2. هندسه بسته
قطر، ارتفاع و ترجیحا یک عکس یا نقاشی را ارسال کنید.
کلاهک شیاردار، بسته شدن نرم، بسته شدن کم عمق یا هندسه غیرمعمول ممکن است نیاز به چراغ بالایی متفاوتی داشته باشد.
3. هندسه کانتینر
بطری به اندازه درپوش اهمیت دارد.
یک بطری استوانه ای سخت بسیار راحت تر از یک ظرف دیواره نازک، انعطاف پذیر یا نامنظم قابل مهار است.
برای بسته های غیرمعمول، امکان سنجی فیکسچر می تواند به سوال اصلی مهندسی تبدیل شود.
4. Upper Fixture
چراغ بالایی باید به اندازه کافی محکم درپوش را درگیر کند تا چرخش را بدون لغزش یا آسیب غیرضروری منتقل کند.
فیکسچر باید از هندسه بسته شدن واقعی پیروی کند و هر محصول را مجبور به یک مفهوم جهانی و جذاب نکند.
5. فیکسچر پایین
ترچراغ پایینی کانتینر را محدود می کند در حالی که سیستم بالایی چرخش اعمال می کند.
نیاز به قابلیت نگهداری کافی دارد بدون ایجاد تغییر شکل بیش از حد بسته ها.
این یکی از دلایلی است که نمونه های واقعی محصول یا ابعاد دقیق قبل از پیکربندی تجهیزات ارزشمند هستند.
6. وضعیت چرخشی
برای آزمایش خودکار نوع D7860، شرایط چرخشی مورد نیاز را تعیین کنید و «چرخش خودکار» را به عنوان یک مشخصات کافی در نظر نگیرید.
ASTM D7860 عملکرد را در سرعت چرخش یا رمپ گشتاور شناخته شده توصیف می کند.
7. نیروی محوری
تعیین کنید که آیا مکانیزم بسته شدن نیاز به نیروی کنترل شده رو به پایین دارد یا خیر.
این موضوع به ویژه در سیستم های CR تعریف شده push-down-and-turn اهمیت پیدا می کند.
8. Data Requirement
آیا فقط به نتیجه گشتاور مشخص شده نیاز دارید؟
یا برنامه مهندسی همچنین به داده های ثبت شده دقیق تری برای مقایسه بین نمونه ها نیاز دارد؟
این را قبل از پیکربندی نرم افزار و الزامات گزارش دهی تعریف کنید.

آنچه قبل از توصیه یک سیستم خودکار نیاز داریم
اگر مشتری از ما درخواست تست کننده خودکار گشتاور بسته شدن کند، اولین اطلاعات مفید صرفا این نیست:
"من به یک ماشین ۱۰ نیوتن متر نیاز دارم."
ما ترجیح می دهیم بدانیم:
- applicable standard and edition
- closure type
- closure diameter
- container dimensions
- عکس ها یا نقشه های بسته کامل
- application torque
- گشتاور حذف مورد انتظار
- required rotational condition
- آیا نیروی محوری مورد نیاز است
- تعداد نمونه ها در هر دسته یا در روز
- نتایج مورد نیاز و خروجی داده
این اطلاعات به ما اجازه می دهد کل سیستم اندازه گیری را ارزیابی کنیم:

پس، ASTM D2063 یا ASTM D7860؟
هیچ پاسخ جهانی مفیدی وجود ندارد که بگوید تست خودکار باید جایگزین تست دستی شود.
برای تعداد کمی اندازه گیری ساده، آزمون دستی ممکن است ساده تر و کاملا مناسب باشد وقتی با روش مورد نیاز مطابقت داشته باشد.
برای کارهای مقایسه ای تکراری که کنترل رویداد چرخشی اهمیت دارد، تست خودکار می تواند با کاهش وابستگی به چرخش تولید شده، نصب نمونه اضافی را توجیه کند.
ASTM این تمایز را با حفظ رویکردهای فعال جداگانه منعکس می کند: D2063/D2063M-24 برای تست گشتاور دستی غیرخودکار و D7860-14(2022) برای تست گشتاور خودکار.
بنابراین تصمیم تجهیزات باید به این ترتیب باشد:
استاندارد سیستم بسته شدن → → اندازه گیری هدف → حجم آزمایش → محدوده گشتاور → فیکسچر → کنترل حرکت → داده
هاNot:
Manual → old
Automated → better
این تمایز هنگام ساخت آزمایشی که داده هایی تولید می کند که واقعا بتوانید آن را مقایسه کنید، اهمیت دارد.
پیکربندی تست گشتاور بسته شدن با ITM-LAB
برای پیکربندی automated RS-6300D، عکس ها یا نقشه های واقعی بطری و درپوش، ابعاد بسته، محدوده گشتاور مورد انتظار، استاندارد مربوطه، حجم آزمایش و داده های مورد نیاز را برای ما ارسال کنید.
برای بسته شدن های غیرمعمول یا کانتینرهای انعطاف پذیر، ابتدا هندسه بسته را ارسال کنید.
در بسیاری از پروژه ها، انتخاب محدوده گشتاور ساده است.
طراحی رابط صحیح بین تستر و بسته مهم تر است.
